


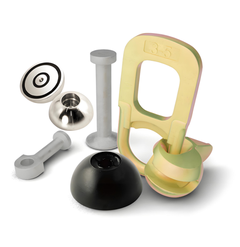


Sulkumagneettien tarkastusstandardit
GME:n tehdas noudattaa johdonmukaisesti ISO 9001 -laatujärjestelmää sen keskeisenä ohjaavana periaatteena, sillä se on luonut järjestelmällisen ja täysin jäljitettävän laadunvalvontaprosessin varmistaakseen, että jokainen tuote täyttää tiukat kansainväliset standardit. Pitkäaikaisen-yhteistyön ansiosta lukuisten tunnettujen betonielementtivalmistajien kanssa sekä kotimaassa että kansainvälisesti validoimme ja optimoimme jatkuvasti tuotteidemme suorituskykyä todellisissa-sovellusskenaarioissa. Tasaisen laadukkaan suorituskyvyn ja jatkuvan teknisen kehityksen ansiosta GME:n tuotteet ovat vähitellen ansainneet laajaa tunnustusta ja luottamusta asiakkaidemme keskuudessa.
Koko tuotantoprosessin ajan upotamme laadunvalvonnan jokaiseen yksityiskohtaan. Tämä alkaa saapuvien raaka-aineiden tarkastuksella sen varmistamiseksi, että ne täyttävät vahvistetut standardit; suorittaa mitta- ja rakennetarkastuksia puolivalmiissa vaiheessa{1}}prosessoinnin tarkkuuden takaamiseksi; ja huipentuu magneettisten ominaisuuksien pistetarkastuksiin ja valmiiden tuotteiden lopulliseen suorituskyvyn testaukseen. Jokaisessa vaiheessa määritellään selkeät vaatimukset ja niitä valvotaan tiukasti.
Jatkuvasti tarkentamalla tarkastusjärjestelmiämme ja laadunhallintamekanismejamme GME on sitoutunut toimittamaan asiakkaillemme entistä luotettavampia, vakaampia ja luotettavampia tuoteratkaisuja.

Testausstandardit on määritelty seuraavasti:
1. Laajuus:
Tämä standardi määrittelee sulkumagneettien materiaalivaatimukset, tarkastusmenetelmät, testausmenetelmät, pakkaamisen, kuljetuksen, varastoinnin ja laaduntarkastusvaatimukset.
Tämä standardi koskee suljinmagneetteja, jotka on valmistettu neodyymi-rauta-boori (NdFeB) kestomagneettien tuotantomenetelmillä.
2. Termit ja määritelmät:
Julkaisussa GB/T 13560-2017 määritellyt termit ja määritelmät sekä seuraavat termit ja määritelmät koskevat tätä asiakirjaa.
2.1 Tärkeimmät magneettiset ominaisuudet
Tärkeimmät magneettiset ominaisuudet sisältävät:
Jäännösmagneettivuon tiheys (Br)
Sisäinen koersitiivi (Hcj)
Magneettisen induktion koersitiivi (HcB)
Suurin energiatuote ((BH)max)
2.2 Pääpitovoima
Tärkeimmät pitovoimat sisältävät:
Magneetin pitovoima (KG)
Sulkimen magneetin pitovoima (KG)
2.3 Maksimi käyttölämpötila
NdFeB-kestomagneettimateriaalien lämmönkestolämpötila vaihtelee magneettilaadun mukaan.
N--sarjan magneettien enimmäiskäyttölämpötilan tulee olla suljinmagneettiin asennuksen jälkeen alle 80 astetta.
3. Malli
3.1 Mallin luokitus
Suljinmagneetit luokitellaan niiden pitovoiman mukaan, ja jokaisella spesifikaatiolla on erilainen magneettinen pitovoima.
Esimerkiksi "GME{2}}1000" tarkoittaa seuraavaa: "GME" edustaa yrityksen lyhennettä, kun taas "1000" tarkoittaa magneettista imuvoimaa spesifisesti, että magneettinen imuvoima saavuttaa 1000 kg.

4. Mitat
Suljinmagneetin päämittojen tulee olla suljinmagneetin eritelmien vaatimusten mukaisia. (Jos ostajalla on erityisvaatimuksia, toimittaja ja ostaja voivat neuvotella erikseen.)
|
|
|||||||||||
|
Malli
|
Imu |
L |
W |
H |
L1 |
L2 |
L3 |
H1 |
H2 |
H3 |
S
|
|
Kg |
mm |
mm |
mm |
mm |
mm |
mm |
mm |
mm |
mm |
||
|
GME-600 |
600 |
170 |
60 |
40 |
67.5 |
67.5 |
\ |
73 |
66.5 |
\ |
M12 |
|
GME-800 |
800 |
190 |
95 |
43 |
76 |
86 |
50 |
76 |
69.5 |
10 |
M12 |
|
GME-900 |
900 |
280 |
60 |
43 |
122 |
122 |
\ |
76 |
69.5 |
\ |
M12 |
|
GME-1000 |
1000 |
200 |
95 |
43 |
81 |
91 |
50 |
76 |
69.5 |
10 |
M12 |
|
GME-1350 |
1350 |
320 |
90 |
60 |
135 |
135 |
\ |
98 |
90 |
\ |
M16 |
|
GME-1800 |
1800 |
320 |
120 |
60 |
135 |
135 |
\ |
98 |
90 |
\ |
M16 |
|
GME-2100 |
2100 |
320 |
120 |
60 |
135 |
135 |
\ |
98 |
90 |
\ |
M16 |

4.1 Suljinmagneetin apumagneettinen suorituskyky on ftai vain suunnitteluviite, eikä sitä saa käyttää hyväksymistarkastuksen tai hylkäämisen perustana.
4.2 Tuotteen pinnan tuleeei sisällä vikoja, jotka voivat vaikuttaa sen käyttöön, kutenhalkeamat, hiekkareiät, sulkeumat, purseet tai reunojen ja kulmien kuoriutuminen.
4.3 Vsisäisen magneettisydämen erettinen magneettinen vetovoimaylittää määritellyn parametrivaatimuksenyli 1 %.
Esimerkiksi 1000 kg:n magneettispesifikaatiossa magneettisydämen todellisen pystysuuntaisen vetovoiman tulee olla vähintään 1010 kg.
4.4 Valmiin sulkumagneetin pystysuuntaisen magneettisen vetovoiman on täytettävä 100 % määritetyt parametrivaatimukset.
Esimerkiksi 1000 kg:n sulkumagneetille kootun magneettilaatikon pystysuoran kokonaisvetovoiman tulee olla 1000 kg.
4.5 Suljinmagneettikotelon eturakenneon varustettavavahvistetut levytulkoisten vaikutusten aiheuttamien muodonmuutosten estämiseksi.
Sisäinen vahvistusrakennetulee käyttämään6 mm{1}}paksuisia teräslevyjälisäämään kotelon sisäistä lujuutta.
Näppärä{0}}istuva muotoilutulee ottaa käyttöön kotelon osien välillä osien välisen liitoksen lujuuden lisäämiseksi. Tämä muotoilu parantaa myös hitsauslujuutta herkillä alueilla ja pidentää kotelon käyttöikää.

4.6 Vakausrakenne ja magneettinen pitovoimasuljinmagneetti riippuu pääasiassamagneettiytimen ja valupöydän (terästaso) välisen kosketuspinnan tasaisuus.
TheMagneettisydämen pinta on hiottava tarkkuushiomakoneella, jaTasaisuustoleranssi koneistuksen aikana on 0,02 mm.
Kokoamisen aikana aruostumattomasta teräksestä valmistettu välikappale on asennettava magneettisydämen ja magneettikytkimen väliinjottalisää kosketuspinta-alaa magneettisydämen ja magneettikytkimen välillä. Tämä estää magneettisydämen sisäisiä epätasaisuuksia suljinmagneetin kytkentätoiminnan aikana javälttää magneettisen pitovoiman pienenemisen. Kuten näkyy:

4.7 Magneetin ja neliömäisten teräsosien kokoonpanon aikana on lisättävä ruostumattomasta teräksestä valmistettu rengas suojaamaan magneettia.
Teräsrengas on valmistettu SUS304 ruostumattomasta teräksestä, jonka paksuus on 0,5 mm alla olevan kuvan mukaisesti.

4.8Kokoonpanon aikanamagneetti- ja nelikulmaiset teräskomponentit, on varmistettava, ettämagneetissa ei ole halkeamia tai ilmeisiä lohkeamia.
Magneetit, joiden kulmat halkeilevat yli1 mm × 1 mm × 1 mmtuleeei saa käyttää.
Kokoamisen jälkeenneliömäisen teräsosan pinnan on oltava 0,8 mm korkeampi kuin magneetin pinta, jotta käytön aikananeliömäinen teräs koskettaa ensin valutasoa, mikä suojaa magneettia.
4.9Kokoonpanon aikanamagneettisydän ja kotelo, korkean-lujuuden 12,9 pultittulee käyttää.
Suositeltu merkki:Taiwanin ankkurikiinnikkeet.
4.10 klokotelon yhteiset asennot, kiinnitysruuveja tulee käyttää yhdessä kokoonpanon kanssa, jakorkean-lujuuden 12,9 pultithyväksytään.
| Kuva | Tuote | Tarkastuskohde | Tekniset vaatimukset | Tarkastusmenetelmä |
 |
Pommitukset | Ulkonäkö | • Rautaosille on tehtävä mustatus (spray) pintakäsittely; ruostumattomissa{0}}teräsosissa on oltava kiillotetut pinnat ilman näkyviä hiontajälkiä. • Pinnan tulee olla sileä, puhdas, kuiva, ruosteeton-, purseeton-. • Hitsattujen alueiden tulee vastata hyväksyttyä näytettä ilman hitsausroiskeita, halkeamia, huokosia tai näkyviä muodonmuutoksia. • Tuotteen pohjan tulee olla tasainen; tasolle asetettuna se ei saa heilua. • Pintojen tulee olla tasaisia; rauta- ja alumiiniosien välisessä hitsausliitoksessa ei saa olla rakoja. • Mittojen D1 ja D2 on oltava yhdenmukaiset. • Kaikkien tuotteen lisävarusteiden on oltava täydellisiä ja virheettömiä. |
Silmämääräinen tarkastus / jarrusatula |
| Mitat | On noudatettava piirustusohjeita. | Satulan mittaus | ||
| Yhteensopivuus | Tuotteen tulee sopia asianmukaisesti vastaavan kytkinpään ja magneettilohkon kanssa ilman juuttumista, löysyyttä tai liiallista välystä. | Silmämääräinen tarkastus / Manuaalinen tarkastus | ||
 |
Vaihda pää | Ulkonäkö |
• Tuotteen pinnan tulee olla sileä ja puhdas; mustuneen (oksidi)pinnoitteen on oltava täydellinen ja tasainen. • Ympyrän reunojen tulee olla tasaisia; pinnan A on oltava tasainen eikä siinä saa olla muodonmuutoksia. |
Silmämääräinen tarkastus |
| Mitat | On noudatettava piirustusohjeita. | Satulan mittaus | ||
| Yhteensopivuus | Sen on sovittava kunnolla nylonkorkkikokoonpanoon, jotta nailonsuojus ei irtoa. | Manuaalinen tarkistus | ||
 |
Neliönmuotoinen teräskokoonpano | Ulkonäkö | • Pinnan tulee olla sileä, puhdas ja ruosteeton. • Pinnalla ei saa olla purseita tai naarmuja. • Jokaisen pitkän ja lyhyen sivun muodonmuutos on tarkastettava; suurin poikkeama ei saa ylittää 0,4 mm. • Ylä- ja alapinnan tulee koskettaa täysin ja tasaisesti hiomaalustaan. • Magneettisen voiman pinnassa ei saa olla kolhuja. |
Silmämääräinen tarkastus, paksuuden mittaus |
| Mitat | On noudatettava piirustusohjeita. | Satulan mittaus | ||
| Tasaisuus | Magneettilohkon ylä- ja alapinnan tulee olla yhtä litteitä kuin teräslevyt. Tasaisuustoleranssi: ±0,05 mm. | Neliönmuotoinen viivain Satulan mittaus |
Suljinmagneetin testiraportti


5. Testauslaitteet
Magneettista vetovoimaa testattaessa tulee käyttää erityistä vetokoekonetta, ja testi tulee suorittaa nopeudella 3mm ~ 5mm/min alla olevan kuvan mukaisesti:
5.1 Magneettivuon testaus
Magneetin magneettivuo Gs on testattava magneetin suorituskykystandardien mukaisesti seuraavan kuvan mukaisesti:

5.2 Ulkokuoren materiaalin tarkastus
Rautakotelo on valmistettava korkean{0}}lujuuden teräslevystä, jonka lujuus on vähintään 1,5 kertaa tavallista Q235-teräslevyä korkeampi; sen paksuuden on oltava tasainen, ja toleranssi on 0,05 mm. Ruostumattomasta teräksestä valmistettu kotelo on valmistettava SUS201-teräslevystä; sen paksuuden on oltava tasainen, ja toleranssi on 0,05 mm.
6. Tarkastussäännöt
6.1 Tarkastus ja hyväksyminen
6.1.1 Toimittajan laaduntarkastusosaston on tarkastettava tuotteet varmistaakseen, että materiaalit ovat tämän standardin vaatimusten mukaisia, ja laadittava tarkastusraportti.
6.1.2 Ostajan tulee tarkastaa vastaanotetut tuotteet tämän standardin vaatimusten mukaisesti. Jos tarkastustulokset eivät ole tämän standardin vaatimusten mukaisia, ostajan tulee ilmoittaa asiasta toimittajalle kuukauden kuluessa tuotteiden vastaanottamisesta, ja osapuolet neuvottelevat ratkaisusta.
6.2 Tarkastuskohteet
Jokainen tuote-erä tarkastetaan pääasiallisen magneettisydämen suorituskyvyn, mittapoikkeamien, ulkonäön laadun tai sopimuksessa määriteltyjen osien osalta.
6.3 Tarkastustulosten tuomio
6.3.1 Jos tuotteen ulkonäön laatutarkastuksen tulos on pätemätön, tuote katsotaan kelpaamattomaksi. Yksittäinen tarkastus on kuitenkin sallittu, ja laadukkaat tuotteet toimitetaan.
6.3.2 Jos jokin tärkeimmistä magneettisen vetovoiman suorituskyvyn tai mittapoikkeaman tarkastuksen tuloksista on epäpätevä, erästä otetaan kaksinkertainen näytekoko kelvottoman tuotteen toistuvaa tarkastelua varten. Jos kelvottomia tuotteita on vielä jäljellä, tuote-erä katsotaan kelpaamattomaksi.
7. Merkintä, pakkaus, kuljetus ja varastointi
7.1 Merkintä ja pakkaus
7.1.1 Tuotteet toimitetaan yleensä pystysuuntaisen magneettisydämen vetovoiman vaatimassa kunnossa. Mikäli ostaja vaatii erilaisia magneettisia vetovoimia, voidaan tarvittavat erittelyt määritellä sopimuksessa.
7.1.2 Tuotteet pakataan pahvilaatikoihin ja taataan, etteivät ne vaurioidu kuljetuksen ja varastoinnin aikana. Jokaiseen pakkaukseen tulee merkitä tai merkitä:
a) Toimittajan nimi
b) Tuotemalli
c) Määrä
d) Päivämäärävalmistus
7.2 Kuljetus ja varastointi
Tuotteita tulee käsitellä varovasti kuljetuksen aikana ja varastoida hyvin -ilmastoidussa, kuivassa paikassa, jossa ei ole syövyttäviä ympäristöjä.
7.3 Tarkastusraportti
Jokaiseen tuote-erään tulee liittää laaduntarkastusraportti, jossa ilmoitetaan:
a) Toimittajan nimi)
b) Tuotteen nimi ja tekniset tiedot)
c) Tarkastustulokset ja toimittajan laatu- ja tekninen tarkastusosaston leima
d) Tarkastuspäivä) Päivämäärävalmistus
e) PäivämääräValmistus
